Mengamankan Setiap Sambungan
Kepercayaan Dibina atas 20 Tahun Kepakaran
Apabila berkaitan dengan fabrikasi struktur dan pemasangan industri, sudut keluli rangka besi bahagian stamping memainkan peranan asas yang sering dipandang rendah. Komponen ini dihasilkan melalui stamping logam tepat — proses pembuatan berasaskan acuan berkelajuan tinggi yang membentuk kepingan logam rata (biasanya keluli karbon, keluli aloi, atau keluli tahan karat) menjadi braket sudut yang tepat, sokongan sudut, dan bantuan rangka. Hasilnya ialah bahagian dengan toleransi dimensi yang ketat, geometri yang konsisten, dan kebolehulangan tinggi — ciri-ciri yang sukar dicapai dengan pembengkokan atau pengecoran manual pada kos yang setanding.
Sebagai satu hentianPerkakasan dan Pengikatpembekal dengan lebih 20 tahun pengalaman industri, Zhejiang Jiaxing Tuyue Import and Export Co., Ltd. (terletak di RM1402–1404 Dataran Mingzhu, Jiaxing, Zhejiang, China) membekalkan sudut rangka bercetak bersama rangkaian perkakasan struktur penuh untuk pelanggan global dalam sektor pembinaan, pembuatan, dan industri.
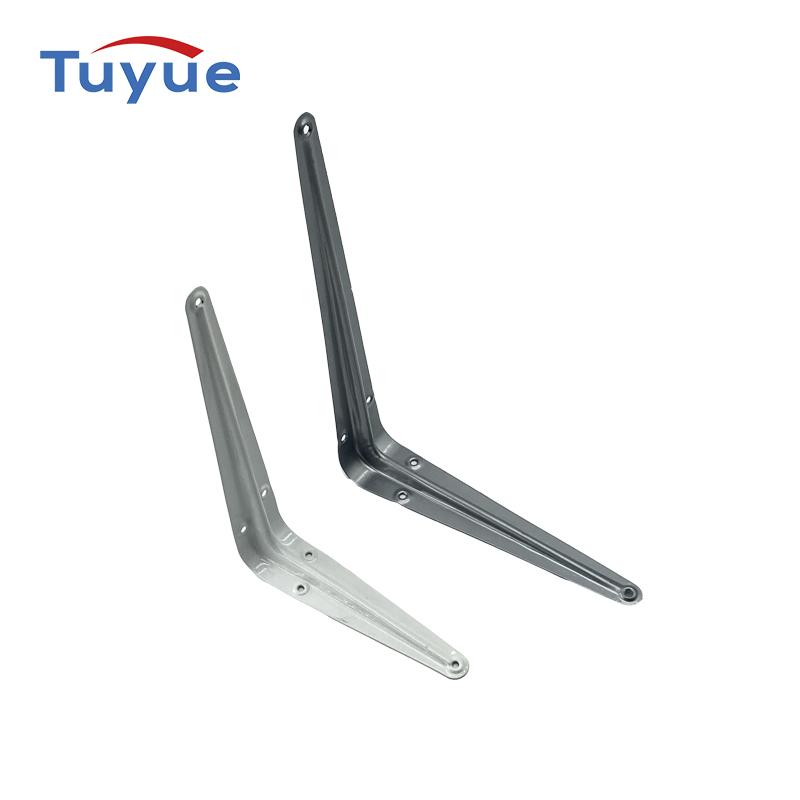
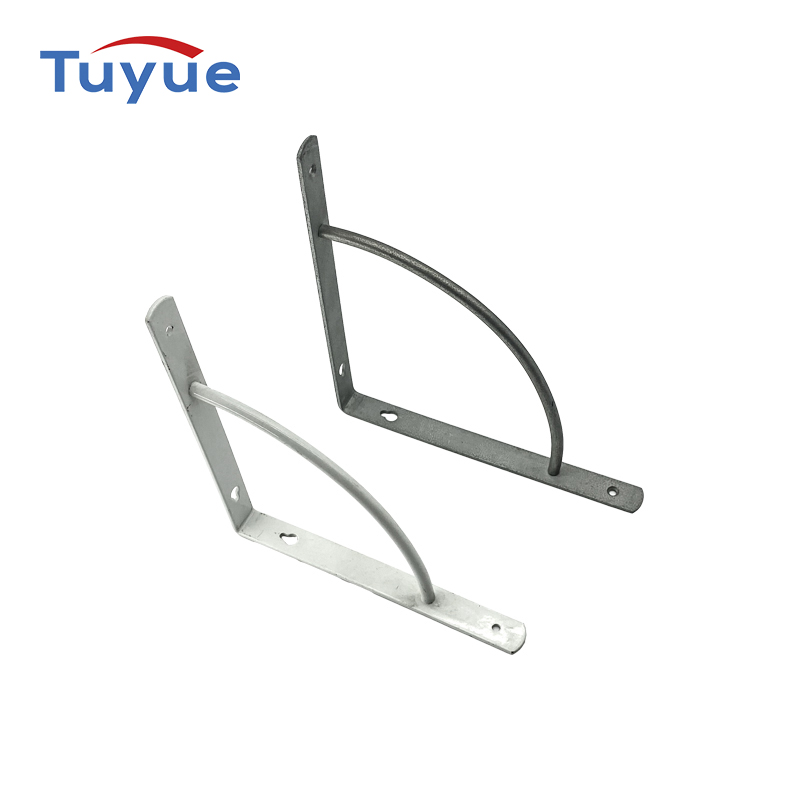
Bahagian stamping sudut keluli rangka besi ialah braket logam yang dibentuk melalui stamping die progresif atau satu peringkat. Gegelung mentah atau helaian bahan dimasukkan ke dalam mesin penekan stamping, di mana set punch-and-die memotong, membengkokkan, dan membentuk bahan dalam satu atau beberapa operasi. Bahagian siap biasanya membentuk profil sudut 90° atau sudut khas yang digunakan untuk menguatkan, menyelaraskan, atau menyambungkan anggota struktur.
Keluli karbon Q235 / Q345 — kebolehimpalan yang baik dan kecekapan kos untuk rangka umum.
Keluli tahan karat SUS304 / SUS316 — untuk persekitaran mudah kakisan atau gred makanan.
Keluli tergalvani — menambah salutan zink selepas stamping untuk meningkatkan ketahanan luar.
Keluli aloi (contohnya, keluli 45#) — untuk aplikasi beban tinggi atau bracket keras.
Parameter teknikal utama yang perlu ditentukan pembeli termasuk: gred bahan, ketebalan helaian (biasanya 1.0–6.0 mm), lebar bebibir, corak lubang (ditebuk atau tidak), rawatan permukaan (salutan zink, salutan serbuk, galvanisasi celup panas), dan keperluan kekuatan tegangan/hasil mengikut piawaian EN, ASTM, atau GB yang berkaitan.
Blanking — garis rata dipotong daripada helaian atau bahan gegelung.
Bending/Forming — blank dibentuk mengikut sudut menggunakan set die progresif atau tekan brek.
Penindikan — lubang pemasangan ditebuk serentak, menghapuskan operasi sekunder.
Pemangkasan & Penyahleburan — tepi dibersihkan untuk menghilangkan burr yang boleh menyebabkan masalah pemasangan atau kecederaan.
Rawatan Permukaan — salutan zink (elektro atau celup panas), pasivasi tanpa krom, atau salutan serbuk digunakan bergantung pada persekitaran perkhidmatan.
Jarak celah, jejari penembukan, pampasan springback, dan arah butiran bahan semuanya secara langsung mempengaruhi ketepatan dimensi sudut siap. Springback — pemulihan elastik logam selepas pembengkokan — amat penting dengan keluli berkekuatan tinggi dan mesti dikompensasi dalam reka bentuk die. Toleransi sudut yang ketat (biasanya ±0.5°) adalah penting dalam aplikasi rangka di mana beberapa sudut perlu bertindih atau sejajar.
Untuk pengeluaran berjumlah tinggi, acuan progresif (yang melakukan pelbagai operasi dalam satu lepukan penekan) secara signifikan mengurangkan kos setiap bahagian dan meningkatkan konsistensi. Alat tersuai yang diamortisasi dalam kuantiti pesanan besar adalah amalan standard dalam rantaian bekalan pengikat dan penekan China.
Sudut keluli rangka bercetak berfungsi sebagai nod kritikal dalam pemasangan struktur. Dalam bangunan komersial dan industri berbingkai keluli, braket sudut memindahkan beban antara ahli menegak dan mendatar, mencegah deformasi rak, dan mengekalkan penjajaran sudut semasa pemasangan kimpalan atau bolt. Dalam rumah peralatan, pangkalan mesin, dan rak logam, ia memberikan ketegaran tanpa menambah berat yang ketara.
Bahagian-bahagian ini berfungsi secara langsung bersama dengan pengikat berulir. Penggerudian sendiriSkru bumbung dan skru penggerudiansering digunakan untuk memasang sudut yang dicop ke dalam rangka keluli berukuran nipis — menghapuskan keperluan lubang pilot pra-gerudi dan mengurangkan masa pemasangan dengan ketara. Apabila perlu dibukakan atau beban ricih yang lebih tinggi,Skru Nat Bolt Keluli Tahan Karat Pencucimenyediakan sambungan yang diutamakan. Dalam aplikasi di mana hanya satu sisi boleh diakses,Rivet Buta Keluli Aluminium dan SSMenawarkan penyelesaian pengikatan yang bersih dan satu sisi yang serasi dengan kebanyakan geometri sudut yang dicetak.
Integrasi antara bahagian struktur yang dicop dan bahagian yang lebih luasPerkakasan dan Pengikatkeluarga produk adalah sebab mengapa mendapatkan daripada pembekal yang merangkumi kedua-dua kategori — seperti yang dilakukan Tuyue — memudahkan perolehan, memastikan keserasian dimensi, dan mengurangkan risiko rantaian bekalan.
Pilihan rawatan permukaan secara langsung menentukan jangka hayat. Untuk persekitaran dalam dan kering, salutan elektro-zink (5–12 μm) mengikut ISO 2081 adalah mencukupi dan menjimatkan kos. Untuk persekitaran luar atau lembap, galvanisasi celup panas mengikut ISO 1461 (minimum 45 μm) sangat disyorkan — ia memberikan perlindungan katodik yang berharga dan memanjangkan jangka hayat tanpa kakisan dengan ketara. Salutan serbuk menambah lapisan hiasan dan pelindung tambahan, yang sering dikhususkan untuk aplikasi seni bina atau kelihatan.
Apabila memesan sudut yang dicop untuk struktur pemasangan solar atau rangka bumbung, keserasian denganModul Suria dan FotovoltaikPerkakasan harus dipertimbangkan — terutamanya berkaitan kakisan galvanik antara logam yang berbeza (contohnya, rel aluminium dan sudut keluli). Dalam kes sedemikian, salutan keluli tahan karat atau yang serasi dengan aluminium adalah lebih sesuai.
Pembekal bahagian stamping yang bereputasi mengekalkan sistem pengurusan kualiti selaras dengan ISO 9001. Pemeriksaan dimensi menggunakan CMM (Mesin Pengukuran Koordinat) atau pembanding optik memastikan toleransi kritikal dipenuhi dari satu kelompok ke kelompok lain. Pensijilan bahan (laporan ujian kilang) yang mengesahkan komposisi kimia dan sifat mekanikal harus disertakan bersama setiap penghantaran.
Zhejiang Jiaxing Tuyue memegang industri yang relevanPensijilan— butiran boleh didapati di halaman Pensijilan syarikat — dan beroperasi dengan proses kilang dan kawalan kualiti yang telus yang boleh disemak melaluiKilangbahagian profil syarikat.
Keperluan beban: statik vs. dinamik; arah ricih vs. arah beban tegangan.
Padanan dimensi: lebar flange, panjang kaki, ketebalan, dan corak lubang mesti sepadan dengan profil penyambungan.
Bahan: keluli karbon untuk kos; keluli tahan karat untuk ketahanan kakisan; tergalvani untuk kegunaan luar.
Rawatan permukaan: sesuai dengan persekitaran perkhidmatan dan sebarang keperluan peraturan (RoHS, REACH untuk rawatan zink/krom).
Kuantiti & masa penyediaan: penekan acuan progresif mengutamakan MOQ yang besar; cetakan khusus yang lebih kecil mungkin menggunakan pembentukan tekan brek.
Keserasian pengikat: sahkan diameter lubang dan pitch selari dengan skru, bolt, atau rivet dalam pemasangan anda.
Untuk pertanyaan khusus aplikasi, dimensi tersuai, atau keperluan sumber OEM, pasukan Tuyue boleh dihubungi di office@zjraise.cn atau export@zjraise.cn, atau melaluiHubungihalaman. Soalan sumber biasa juga dibincangkan dalamSoalan lazimbahagian.