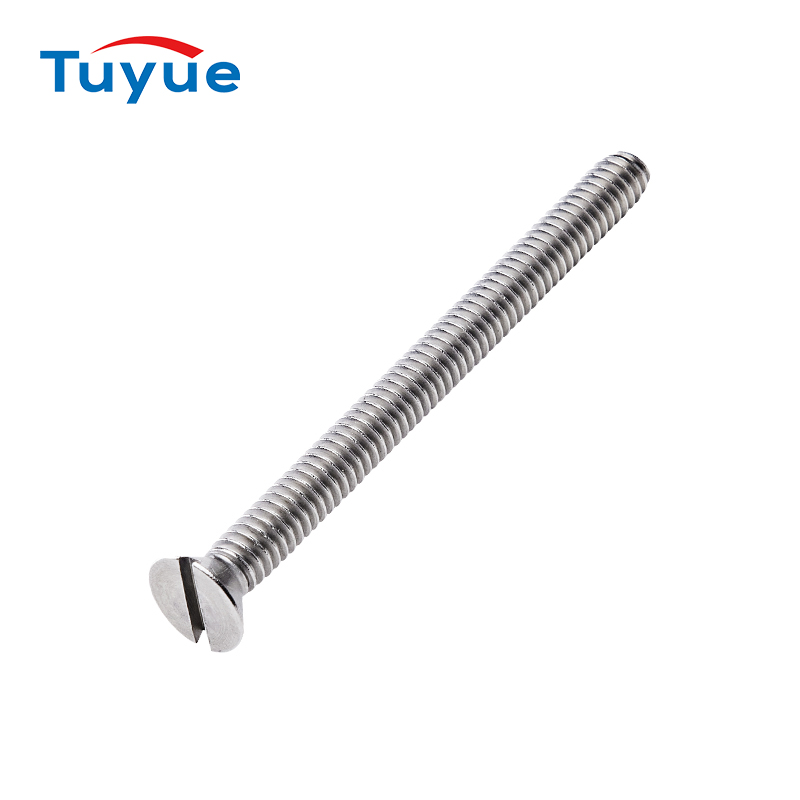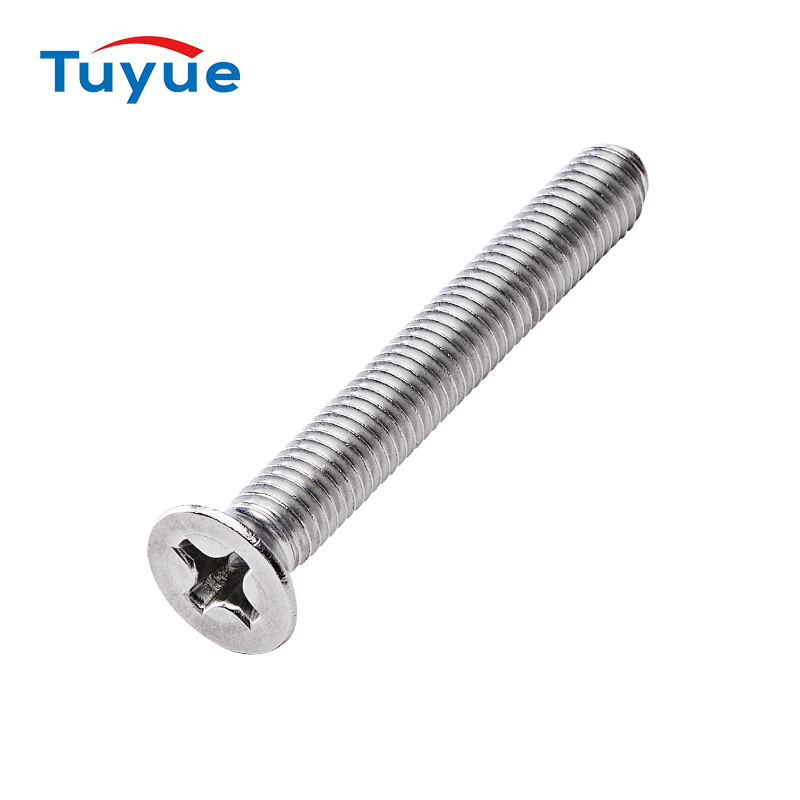
Bolt kepala rata DIN 965, yang secara rasmi ditakrifkan sebagai skru kepala rata yang tenggelam bersilang dengan ulir metrik, adalah skru mesin yang direka untuk duduk rata dengan atau di bawah permukaan bahan sambungan setelah dipasang sepenuhnya. Ciri utama ialah sudut kepala countersunk 90° yang digabungkan dengan lekukan silang Phillips (Jenis H) atau Pozidriv (Jenis Z), membolehkan penghantaran tork melalui pemacu kepala silang standard.
Distandardkan di bawah Institut Standardisasi Jerman (Deutsches Institut für Normung), DIN 965 telah diterima pakai secara meluas di seluruh pembuatan Eropah dan global sebagai penanda aras untuk pemasangan rata. Ia berkait rapat dengan ISO 7046-1 (Phillips recess) dan ISO 7046-2 (rehat Pozidiv), dan jurutera sering menganggap kedua-dua spesifikasi ini sebagai boleh ditukar ganti dalam jalur toleransi. Dalam praktiknya, DIN 965 kekal sebagai penamaan yang paling kerap disebut dalam perolehan industri di seluruh dunia.
Sebagai seorang yang dipercayai perkakasan dan pengikatpembekal, Zhejiang Jiaxing Tuyue Import and Export Co., Ltd. mengeluarkan dan mengeksport bolt DIN 965 kepada pelanggan di lebih 50 negara, mengekalkan pematuhan penuh dimensi dan mekanikal dengan piawaian ini.
Bolt DIN 965 dihasilkan dalam siri ulir kasar metrik. Liputan diameter nominal standard bermula dari M2 hingga M10, dengan M3, M4, M5, M6, dan M8 menjadi saiz paling aktif secara komersial. Jarak benang mengikut lalai pitch kasar ISO 68-1: M3 × 0.5, M4 × 0.7, M5 × 0.8, M6 × 1.0, M8 × 1.25, M10 × 1.5. Varian pitch halus wujud tetapi dihasilkan mengikut spesifikasi pelanggan dan bukannya sebagai item standard yang dikatalogkan.
Sudut kepala yang ditenggelamkan adalah 90° ± 1°, diukur antara sisi kon yang bertentangan. Diameter kepala (dk) dan ketinggian kepala (k) mengikuti hubungan berkadar tetap mengikut diameter nominal. Sebagai rujukan: M4 menghasilkan dk ≈ 8.0 mm dan k ≈ 2.2 mm; M6 menghasilkan dk ≈ 12.0 mm dan k ≈ 3.3 mm; M8 menghasilkan dk ≈ 16.0 mm dan k ≈ 4.4 mm. Nilai-nilai ini terpakai kepada kelas toleransi pilihan (sederhana). Varian permukaan atas yang sedikit berkubah atau rata ditentukan oleh pembeli semasa membuat pesanan.
DIN 965 H menandakan lekukan Phillips (Jenis H) mengikut ISO 4757.
DIN 965 Z menandakan lekukan Pozidriv (Jenis Z) mengikut ISO 4757.
Kedalaman dan bentuk lekukan secara langsung mempengaruhi rintangan cam-out. Pozidriv menawarkan penghantaran tork yang jauh lebih baik dan lebih digemari dalam barisan pemasangan automatik serta aplikasi yang memerlukan kitaran pengikatan berulang.
Batang berulir sepenuhnya adalah standard untuk panjang sehingga kira-kira 30 mm; batang berulir separa muncul dalam panjang yang lebih panjang mengikut panduan lampiran DIN 965. Panjang nominal (l) berkisar dari 3 mm hingga 80 mm bergantung pada diameter. Panjang diukur dari bahagian bawah kon kepala ke hujung bolt.
Toleransi benang mematuhi ISO 965-1, kelas toleransi 6g untuk benang luaran. Kelurusan dan kemasan permukaan diperiksa mengikut keperluan yang digariskan dalam piawaian dimensi DIN 965 dan dirujuk silang dengan ISO 4759-1 (toleransi untuk pengikat).
Keluli karbon rendah (setara dengan AISI 1010–1018 atau gred GB Q235/Q345 dari China) adalah bahan asas untuk bolt DIN 965 gred standard. Heading sejuk diikuti dengan penggulungan ulir menghasilkan aliran bijirin yang konsisten dan sifat mekanikal yang boleh dipercayai.
Kelas sifat 4.8 adalah klasifikasi paling biasa untuk bolt keluli karbon biasa DIN 965. Kelas sifat 8.8 boleh dicapai dengan keluli karbon sederhana dan rawatan haba yang sesuai, meliputi aplikasi yang memerlukan kekuatan tegangan yang lebih tinggi.
Gred austenitik A2 (AISI 304) dan A4 (AISI 316) mendominasi segmen tahan kakisan. A2 memberikan ketahanan yang mencukupi dalam atau persekitaran yang agak lembap; A4 dikhususkan untuk aplikasi marin, pemprosesan kimia, atau struktur luar di mana pendedahan klorida menjadi kebimbangan.
Kami Skru nat bolt keluli tahan karat pencucijulat termasuk DIN 965 dalam kelas sifat A2-70 dan A4-70, bermakna kekuatan tegangan minimum sebanyak 700 MPa.
Bolt DIN 965 tembaga berfungsi untuk aplikasi elektrik dan hiasan di mana kekonduksian atau kemasan estetik adalah kritikal. Varian aluminium menawarkan pengurangan berat untuk pemasangan elektronik berhampiran aeroangkasa atau pengguna.
Pilihan rawatan permukaan mempengaruhi ketahanan kakisan, amplop dimensi, pekali geseran, dan pematuhan peraturan (terutamanya berkaitan RoHS dan REACH). Berikut adalah pilihan utama:
Pelapisan Elektro Zink (Pasivasi Jernih / Kuning / Hitam): Salutan yang paling banyak ditentukan untuk bolt keluli karbon DIN 965. Ketebalan salutan biasanya antara 5–12 μm. Pasivasi kromat kuning memberikan perlindungan tambahan sebagai pengorbanan. Pasivasi hitam digunakan untuk pembezaan visual dan ketahanan kakisan sederhana.
Galvanisasi Celup Panas: Menghasilkan lapisan zink yang lebih tebal (45–85 μm), sesuai untuk pendedahan luar yang berat. Toleransi benang mesti dilaraskan sebelum galvanisasi kerana salutan menambah bahan yang signifikan pada bentuk benang.
Dacromet (Geomet): Salutan zink-aluminium berasaskan air yang menawarkan ketahanan semburan garam enam kali ganda berbanding pelapisan elektro standard tanpa risiko kerapuhan hidrogen. Digemari dalam sub-pemasangan automotif.
Penyaduran Nikel: Digunakan untuk kemasan hiasan atau tahan kakisan ringan, biasa dalam elektronik pengguna dan perkakasan perabot.
Fosfat + Minyak (Parkerizing): Salutan penukaran yang meningkatkan penahanan minyak, digunakan sebagai pembawa pelincir pra-pemasangan dan perencat kakisan untuk aplikasi dalam bangunan.
Polos (Warna Sendiri): Dibekalkan tanpa rawatan permukaan untuk aplikasi di mana jurutera menentukan proses salutan mereka sendiri selepas pemesinan atau dalam persekitaran dalaman yang tidak menghakis.
Kelas sifat mentakrifkan prestasi mekanikal bolt secara bebas daripada keluarga bahannya.
Kelas 4.8 (Keluli Karbon): Kekuatan tegangan ≥ 420 MPa, kekuatan luluh ≥ 340 MPa, pemanjangan ≥ 14%.
Kelas 8.8 (Keluli Karbon Sederhana, Cair & Temper): Kekuatan tegangan ≥ 800 MPa, kekuatan luluh ≥ 640 MPa.
Kelas A2-70 (Tahan Karat 304): Kekuatan tegangan ≥ 700 MPa, tekanan beban 0.2% ≥ 450 MPa.
Kelas A4-70 (Tahan Karat 316): Ambang mekanikal yang sama seperti A2-70 dengan ketahanan kakisan pitting yang dipertingkatkan.
Nilai kekerasan untuk gred keluli karbon ditetapkan dalam ISO 898-1; untuk gred keluli tahan karat dalam ISO 3506-1. Pasukan kawalan kualiti Tuyue mengesahkan kekerasan pada lot pengeluaran mengikut piawaian yang dirujuk ini.
DIN 965 adalah piawaian utama, dengan rujukan silang berikut yang biasa ditemui dalam dokumentasi kejuruteraan:
ISO 7046-1: Skru kepala rata yang tenggelam dengan lekuk silang jenis H — gred produk A.
ISO 7046-2: Skru kepala rata yang tenggelam dengan lekuk silang jenis Z — gred produk A.
ISO 15065: Skru kepala rata yang tenggelam dengan lekuk heksalobular (bukan DIN 965, tetapi sering keliru dalam perolehan).
ASME B18.6.3: Setara Amerika Utara untuk skru mesin dengan kepala rata, menggunakan ulir inci bersatu (serupa fungsi tetapi berbeza dimensi).
JIS B 1111: Setara Piawaian Industri Jepun, dengan geometri yang hampir sama.
Apabila dokumen perolehan antarabangsa merujuk kepada DIN 965, ISO 7046, atau rujukan silang setara secara serentak, pasukan teknikal Tuyue mengesahkan siri dimensi mana yang diutamakan dan menyelaraskan pengeluaran dengan sewajarnya.
Rod dawai ditarik dengan diameter tepat, dimasukkan ke dalam mesin heading sejuk, dan dipukul di bawah tonase tinggi untuk membentuk profil kepala countersinkk dalam satu atau satu strok acuan progresif. Heading sejuk mengeraskan bahan secara kerja, meningkatkan prestasi tegangan dan keletihan berbanding setara yang dimesin.
Benang digulung — yang dihasilkan dengan mengalihkan bahan antara acuan keras dan bukannya memotongnya — menghasilkan profil jejari akar yang lebih baik, tekanan sisa mampatan, dan ketahanan keletihan berbanding benang yang dipotong. Semua pengeluaran standard DIN 965 di Tuyue menggunakan penggulungan ulir.
Kelas sifat 8.8 dan ke atas memerlukan rawatan quench dan temper. Kandungan karbon, medium pendinginan (minyak atau air), suhu tempering, dan tempoh dikawal dalam tingkap proses yang ketat dan disahkan melalui ujian kekerasan dalaman.
Barisan elektroplating, peralatan aplikasi Dacromet, dan tangki fosfat dikendalikan di bawah helaian proses yang merujuk kepada spesifikasi ASTM, ISO, dan QC dalaman yang berkenaan. Ujian semburan garam mengikut ISO 9227 (ASTM B117) dijalankan pada lot yang telah disampel.
Sistem pengurusan kualiti Tuyue disahkan mengikut ISO 9001. Setiap lot pengeluaran bolt DIN 965 menjalani urutan pemeriksaan berikut:
Rod dawai masuk: semakan sijil komposisi kimia dan pemeriksaan kekerasan.
Dalam proses: pemeriksaan dimensi geometri kepala, kedalaman lekukan, diameter shank, dan bentuk benang menggunakan pengukuran yang dikalibrasi dan pembanding optik.
Barangan siap: pemeriksaan visual, lulus/gagal pengukur benang (Go/No-Go mengikut ISO 1502), pensampelan ujian tegangan, dan ujian penglibatan celah tork mengikut ISO 4757.
Salutan: pengukuran ketebalan (Fischer XRF atau induksi magnetik mengikut ISO 2178/ISO 2360), lekatan dan jam semburan garam setiap sijil batch.
Laporan ujian bahan penuh (MTR), laporan dimensi, dan sijil rawatan permukaan tersedia atas permintaan untuk setiap pesanan yang dihantar. Layari kamiRangkaian produkuntuk melihat komitmen kualiti penuh kami merentasi semua keluarga pengikat.
Bahan penerima mesti dipra-gerudi dan ditenggelamkan pada sudut dan diameter yang betul (90°). Countersink yang kurang besar memaksa kepala skru ke atas permukaan; countersink yang terlalu besar menyebabkan kepala skru tenggelam di bawah dan mengurangkan kecekapan pengapitan. Pemotong countersink dengan sudut 90° termasuk boleh didapati secara meluas daripada pembekal alat standard. Diameter countersink yang disyorkan adalah sama dengan dk bagi saiz skru yang dipilih mengikut jadual dimensi DIN 965.
Gunakan saiz pemacu Phillips atau Pozidriv yang betul yang sepadan dengan nombor lekukan yang dicop atau ditetapkan pada skru. Ketidakpadanan antara pemacu dan saiz lekukan adalah punca utama kerosakan cam-out dan penanggalan lekukan. Untuk M3–M4: PH1 / PZ1. Untuk M5–M6: PH2 / PZ2. Untuk M8–M10: PH3 / PZ3.
Tork pemasangan yang disyorkan untuk kelas sifat DIN 965 4.8 (keadaan berpelincir, pekali geseran μ = 0.12): M4: 2.5 N·m; M5: 5.0 N·m; M6: 8.5 N·m; M8: 20.0 N·m. Untuk keluli tahan karat A2-70, gunakan amplop tork yang sama tetapi gunakan pelincir anti-sesak (molibdenum disulfida atau berasaskan tembaga) untuk mengelakkan pemasangan.
Bolt standard DIN 965 tidak mempunyai ciri kunci. Di mana ketahanan getaran diperlukan, nyatakan pelekat pengunci ulir (contohnya, Loctite 243 kekuatan sederhana), tampalan nilon yang telah dipasang pada benang, atau dipasangkan dengan pencuci kunci. Untuk pemasangan getaran tinggi, rujuk pasukan kejuruteraan Tuyue untuk panduan pemilihan pengikat.
Pemasangan rata adalah keperluan fungsi utama yang mendorong pemilihan DIN 965 merentasi pelbagai industri:
Elektronik & Peranti Pengguna: Pemasangan papan litar, panel penutup, pemasangan peranti genggam — di mana sahaja kepala yang menonjol akan menghalang komponen atau estetika bersebelahan.
Dalaman & Trim Automotif: Pemasangan papan pemuka, panel pintu, dan penutup rel tempat duduk memerlukan pengikat rata untuk memenuhi keperluan kualiti permukaan dan keselamatan penumpang.
Perabot & Kabinet: Perabot flat-pack, gelongsor laci, dan plat engsel menggunakan DIN 965 di mana kemasan permukaan licin diperlukan.
Fabrikasi Lembaran Logam: Kotak elektrik, panel peralatan suis, rangka saluran HVAC, dan kabinet kawalan bergantung pada skru countersinkk untuk mengekalkan permukaan dalaman yang licin.
Struktur Pemasangan Solar & Fotovoltaik: Pengikatan rata dalam pemasangan bingkai aluminium mengelakkan tonjolan tajam yang boleh merosakkan penebat wayar. Kami yang berdedikasiPengikat modul solar dan fotovoltaikrangkaian melengkapi DIN 965 dalam penyelesaian pemasangan PV lengkap.
Pemasangan Mesin Am: Penutup, pelindung, pendakap, dan panel akses merentasi mesin pemprosesan makanan, pembungkusan, dan industri.
Kerja Keluli Pembinaan & Struktur: Digunakan dengan bahagian stamping dan bingkai keluli; lihat kamibahagian stamping besi rangka keluli sudutsiri produk untuk komponen pelengkap.
DIN 965 vs. DIN 963 (Slotted Countersunk): DIN 963 menggunakan satu lekukan slot lurus. DIN 965 menggunakan lekukan silang (Phillips atau Pozidriv). Lekukan silang membolehkan penghantaran tork yang lebih tinggi dan lebih digemari untuk pemasangan alat kuasa.
DIN 965 vs. DIN 7991 (Hexalobular / Torx Countersunk): DIN 7991 menggunakan pemacu dalaman enam lobus, menawarkan pemindahan tork lebih tinggi dan hayat pemacu yang lebih lama dalam pemasangan automatik. DIN 965 kekal digemari di mana alat Phillips atau Pozidriv standard adalah piawaian infrastruktur.
DIN 965 vs. DIN 966 (Kepala Countersinkk Timbul / Oval): DIN 966 mempunyai profil kepala sedikit berkubah untuk aplikasi hiasan. DIN 965 memberikan hasil flush sepenuhnya atau sub-flush apabila ditenggelamkan dengan betul.
Bolt DIN 965 dibekalkan dalam format standard berikut: karton pukal (beg PE dalam + karton luar), dulang plastik (untuk pemakanan barisan pemasangan automatik), dan pita gegelung bersegel vakum (untuk saiz yang serasi pick-and-place di bawah M4). Pembungkusan khas mengikut spesifikasi pelanggan — termasuk pelabelan, kod bar kebolehlacakan lot, dan kit saiz campuran — tersedia untuk pelanggan OEM.
Kuantiti pesanan minimum berbeza mengikut saiz, bahan, dan salutan. Barangan keluli karbon standard biasanya mempunyai ambang MOQ yang lebih rendah; gred tahan karat khas atau salutan khas memerlukan jumlah minimum yang lebih tinggi untuk menyokong penyediaan pengeluaran. Hubungi pasukan Tuyue secara langsung melalui kamiHalaman perhubunganuntuk senarai harga semasa dan jadual MOQ.